


Introdução de coleiras de couro sintético para animais de estimação Apresente brevemente as coleiras de couro sintético para animais de estimação e sua crescente populari...
Read More


Gravador a laser para remendos de couro: compra de máquinas, configurações e espaços em branco
2026-09-21Gravador a laser para remendos de couro: escolha primeiro o espaço em branco e depois o feixe
Observe alguém executar seu primeiro lote de remendos de chapéu e a falha geralmente aparece no mesmo lugar. A máquina termina o trabalho, a arte está lá, mas o contraste é fraco, as bordas estão douradas e a camada superior de cor borrou o contorno das letras em vez de ser cortada de maneira limpa.
Aqui está a conclusão inicial: para remendos de couro, o limite máximo da qualidade da gravação é definido pela consistência da peça bruta, não pela potência do cabeçote do laser. Uma máquina de diodo de 20 W bem conservada, trabalhando com um remendo de couro sintético de PU de cor única, produzirá um resultado limpo de dois tons repetidas vezes, enquanto uma máquina de CO2 de 60 W mal focada em uma pele espessa e bronzeada irregularmente pode arruinar três peças seguidas. A máquina controla a velocidade e a potência de corte. O espaço em branco determina o contraste, a qualidade da borda e se o patch ainda parece correto após três meses no boné do cliente.
O que um laser realmente faz com couro e couro sintético
Fisicamente, a gravação a laser é uma queimadura local controlada. O comportamento dessa queima depende inteiramente do material, e essa diferença explica por que algumas oficinas enviam de maneira confiável, enquanto outras enfrentam o mesmo problema todas as semanas.
Em uma pele tingida, tudo o que você pode fazer é queimar mais fundo. O contraste vem da carbonização, e a carbonização varia com a umidade, com a uniformidade com que aquela pele em particular foi curtida e com que parte do animal ela veio. É a abordagem mais variável e a que mais desperdiça. Em um remendo de couro sintético em camadas, onde uma camada superior pigmentada é colada sobre um núcleo contrastante, o feixe remove a camada superior e expõe a cor por baixo. O resultado torna-se geométrico em vez de químico. Seu contraste para de depender da vaca e passa a depender da tolerância de fabricação.
Quando um patch finalizado apresenta bordas difusas e um logotipo enlameado, o instinto é culpar a máquina. Mais frequentemente, um espaço em branco mais apertado resolve o problema mais rapidamente do que outra tarde de ajuste de parâmetros.
Materiais a serem descartados antes de ligar o laser
Gastar com potência e depois descobrir que o material nunca iria funcionar é mais comum do que a maioria dos compradores espera. Retire-os da lista antes que o feixe os toque:
- Couro curtido ao cromo. Os sais de cromo sob o calor do laser produzem vapores tóxicos e poeira contendo cromo. É disso que trata o conselho recorrente "não use bronzeado ao cromo" nos fóruns. Somente a extração de nível industrial deve chegar perto dele, e o resíduo contamina lentes e cintos.
- Sintéticos à base de PVC e PU fortemente revestido de plástico. O PVC libera cloreto de hidrogênio, que ataca os revestimentos das lentes e espelhos e não traz nenhum benefício para o operador.
- Couro fortemente oleado ou encerado. Óleo e cera acendem, às vezes em níveis de potência que de outra forma você consideraria seguros.
O que resta é viável. Gravações em couro curtido vegetal, mas com contraste naturalmente baixo e bordas escurecidas. O couro sintético construído para trabalho a laser é a escolha prática, porque a camada superior e o núcleo são selecionados como um par: uma face escura sobre um núcleo claro fornece letras que podem ser lidas sem nenhum pós-processamento.
Antes de cortar: se você não puder confirmar com que couro ou material sintético foi curtido ou colado, trate-o como um problema de extração e não como um problema de configuração. A fumaça é o único custo que nunca aparece na fatura até que apareça.
Por que as especificações em branco movem mais o resultado do que as configurações da máquina
Três especificações decidem o que sai da cama e nenhuma delas é ajustável no painel de controle.
- Contraste da camada superior ao núcleo. Quanto maior for a distância entre a cor da superfície e o material por baixo, mais nítida será a leitura das letras. Uma superfície escura sobre um núcleo claro é a combinação clássica por um motivo.
- Espessura. O estoque de folhas para remendos, porta-copos e capas geralmente fica em torno de 1,8 mm. O material mais fino corta mais rápido, mas enruga-se sob uma borda merrow ou uma costura costurada.
- Suporte adesivo. Os blanks autoadesivos eliminam uma etapa de montagem, mas a viga precisa cortar a camada adesiva em uma única passagem. Um corte parcial permite que a cola sele novamente o corte e o remendo rasga quando você o descasca.
Nota prática: ao comprar folhas em vez de remendos acabados, peça duas ou três espessuras na mesma cor e execute-as no mesmo arquivo. A diferença na qualidade da borda entre 1,8 mm e uma folha mais fina aparece imediatamente, e é mais barato saber isso em amostras do que em uma produção.
Quando você corta suas próprias formas, o estoque de folhas de couro sintético para laser é enviado com ou sem adesivo, e vale a pena revisar a gama de cores e texturas de couro sintético antes de se comprometer com uma corrida, porque tanto a tonalidade quanto a granulação da superfície mudam a nitidez de uma marca gravada, e você quer saber isso antes de o pedido ser feito, e não depois.
 folhas de couro sintético para laser com adesivo/sem adesivo Estoque de folhas de couro sintético para laser Ver Produto →
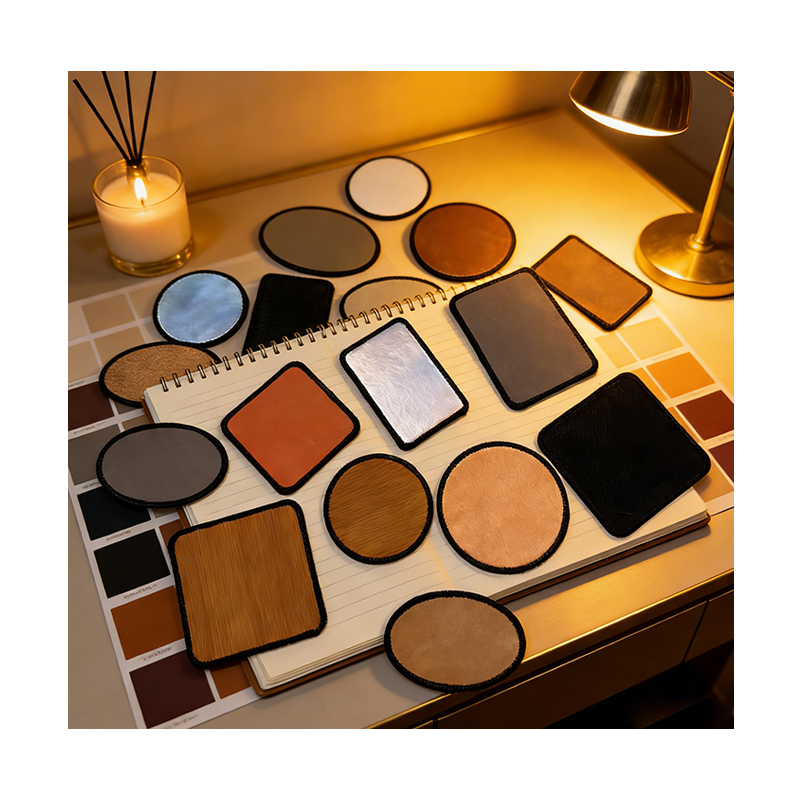
Comprar o remendo pronto em vez de cortar o seu próprio elimina duas etapas de produção: a forma chega cortada, a borda chega costurada e tudo o que você faz é gravar. Se essa gravação sobrevive ao ciclo de lavagem de um cliente é uma questão à parte, e há uma visão detalhada de como os remendos de couro sintético a laser resistem à lavagem, passagem e abrasão se um comprador pedir que você prove isso.
 Patch Merrow de couro sintético redondo de 3" com adesivo Patch redondo de couro sintético Merrow com adesivo Ver Produto →
Especificações da máquina que decidem a qualidade do patch
O trabalho de patch concentra-se em duas arquiteturas de máquinas e ambas podem fazer o trabalho. O que os separa é para qual classe de trabalho cada um é adequado e por quais especificações vale a pena pagar.
| Tipo de máquina | Poder típico | Mais adequado para | Limitação principal |
|---|---|---|---|
| Laser de diodo | 10 a 20 W | Pequenos lotes, gravação em patch único, logotipos na frente da tampa, letras finas | Corte lento; abaixo de 20 W, o couro sintético com adesivo de 1,8 mm geralmente precisa de múltiplas passagens |
| Laser de CO2 | 40 a 60W | Agrupamento de folhas inteiras, corte em lote, corte de folhas adesivas em uma única passagem, corte de remendos costurados | Tamanho de ponto maior, para que fontes com serifa muito finas e letras pequenas possam preencher; precisa de extração real |
| Laser de fibra | 20 a 50W | Marcação de metais e alguns plásticos de engenharia | Não projetado para couro ou couro sintético PU; normalmente queima material orgânico em vez de produzir um contraste limpo |
A área de trabalho geralmente é o primeiro gargalo que você encontra na produção. Uma cama pequena não comporta um layout aninhado de remendos redondos de sete centímetros e isso limita sua produção por hora, não importa quão boa seja a ótica. Se o tamanho dos seus lotes estiver aumentando, observe as dimensões da cama antes de verificar a potência.
Crie uma matriz de teste antes de se comprometer com uma execução
Quaisquer que sejam as afirmações do manual, comece com uma folha de teste e uma grade aninhada cobrindo uma variedade de combinações de potência e velocidade. O que você está procurando são duas coisas específicas: a configuração que corta as letras de maneira limpa, sem um halo manchado, e a configuração um passo acima daquela que corta o material sem queimá-lo.
- Defina sua potência e velocidade básicas e, em seguida, coloque-as em cerca de dez por cento em ambas as direções.
- Inclua dois tamanhos de tipo e uma linha fina no mesmo arquivo de teste para que você possa ver qual combinação resolve o menor recurso.
- Teste nas condições reais de fábrica. Ventilação, umidade ambiente e há quanto tempo o tubo está funcionando alteram o resultado.
- Imprima as configurações vencedoras e cole-as na máquina. O segundo operador que adivinha por conta própria é como um bom conjunto de parâmetros morre.
Duas armadilhas que vale a pena nomear: concentre-se primeiro e depois teste os parâmetros, porque estar um milímetro fora de foco pode transformar um corte limpo em um corte manchado. E mantenha a assistência de ar moderada em materiais finos, ou manchas leves se deslocarão na cama no meio do trabalho, o que é especialmente provável com lençóis empilhados com adesivo.
Além do couro: patches de acrílico na mesma tampa
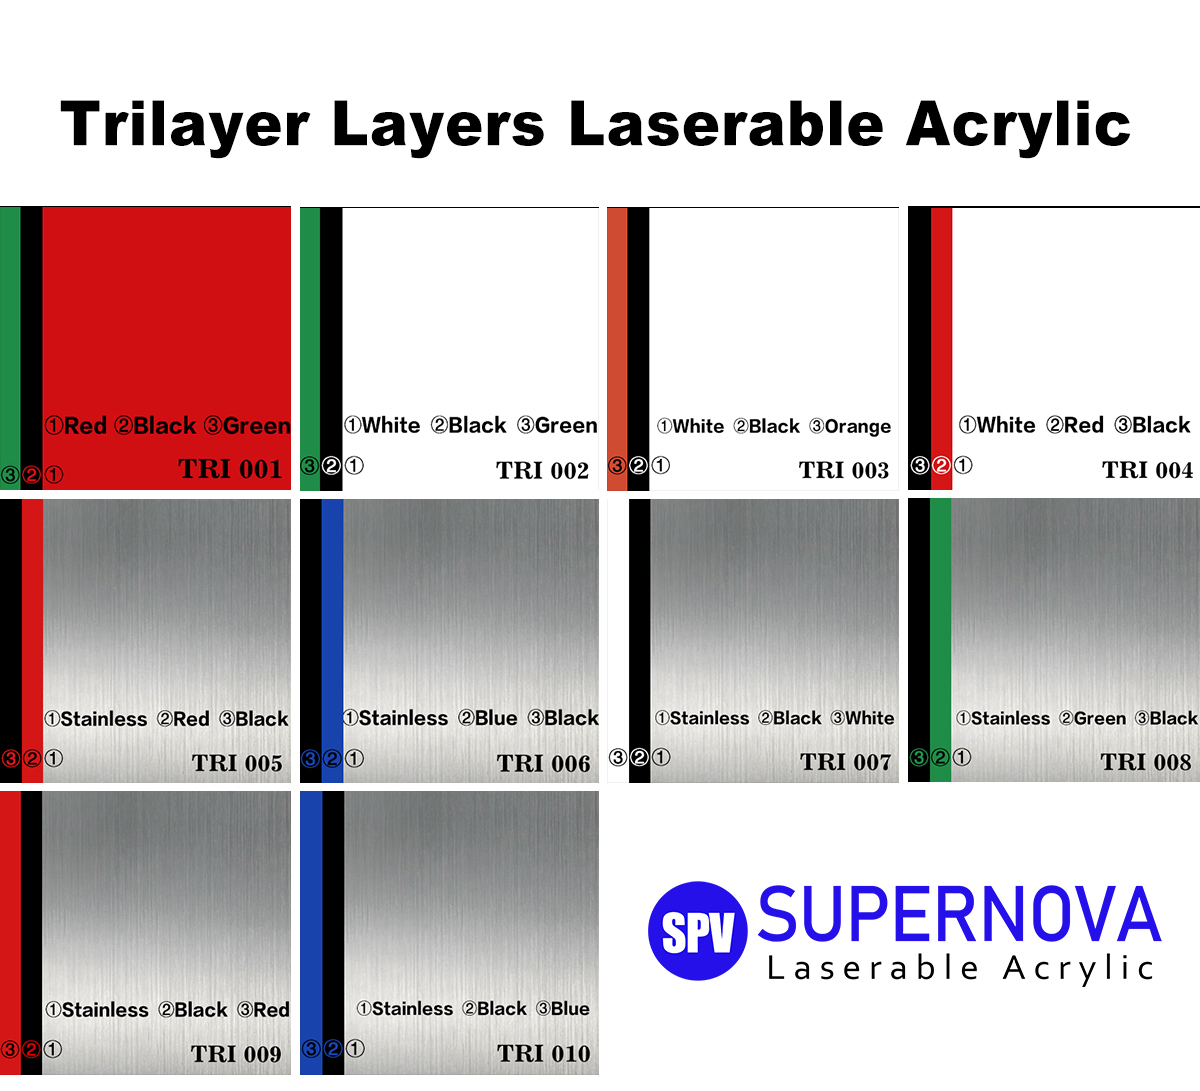
Quando um cliente deseja um remendo mais duro e plano, ou uma cor que o couro sintético não consegue oferecer, o mesmo fluxo de trabalho se estende à chapa acrílica que pode ser usada a laser. O acrílico corta com uma borda limpa e não carbonizada, grava em um branco fosco que se lê claramente contra uma face colorida e está disponível em construções de camada única, camada dupla e camada tripla para que uma lima cortada possa produzir várias combinações de cores. O mecanismo de gravação é diferente, portanto a potência e a velocidade precisam ser testadas novamente, mas suas limas de corte, gabaritos e plano de extração permanecem quase inalterados.
 Folhas acrílicas laseráveis Folhas acrílicas laseráveis Ver Produto →
Uma lista de verificação de compra antes de bloquear uma especificação em branco
- Peça uma amostra física ou uma fotografia de uma peça de teste gravada, não de uma maquete renderizada. O contraste é a única coisa que você não pode julgar pela imagem de um produto.
- Confirme o tipo de adesivo e, se o feixe cortar a camada adesiva, como a cola se comporta na temperatura de corte.
- Pergunte qual é a tolerância de espessura. A variação entre lotes significa reorientação e reajuste entre remessas.
- Pergunte se a cor da camada superior pode ser personalizada. Se o logotipo de um cliente precisar combinar com uma cor de marca específica, uma camada de superfície personalizada é mais confiável do que buscar o resultado com configurações.
- Verifique como o espaço em branco se comporta sob uma borda merrow ou uma costura costurada, porque a camada em que a agulha pousa decide se a borda fecha corretamente ou enruga.
A versão curta: escolha a peça bruta pelo contraste e consistência, escolha a máquina pelo rendimento e qualidade de corte e nunca deixe um novo material chegar à produção sem uma matriz de teste por trás dele.
A maior parte da frustração na gravação de patches vem do tratamento do laser como a variável a ser resolvida. Na prática, o feixe é constante. Ele fará exatamente o que o material permite, e é por isso que os workshops que produzem um trabalho consistente tendem a ser aqueles que passam a primeira hora na seleção em branco e a segunda em uma grade de testes. Acerte o material, ajuste uma vez e a máquina se tornará a parte menos interessante do processo da melhor maneira possível.
PRÉV: Remendos de couro para gravação a laser: um guia do comprador para espaços em branco que gravam limpos
PRÓXIMO: O couro sintético pode ser gravado a laser? Sim, se você escolher o material certo
Contate-nos
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados*
Categorias
Categoria de produto

Contate-nos
Precisa de ajuda? Envie-nos um e-mail agora
Blogue
-
-
Pou que escolher remendos de couro gravados a laser para designs personalizados de alta qualidade? Queo se trata de designs personalizados de moda, breing e acessó...
Read More -
Introdução ao couro sintético laserável O que é couro sintético laserável? Couro sintético laserável refere-se a um tipo de material de couro sintético projetado para ...
Read More -
Desvendando o mundo das montanhas-russas de couro sintético: além dos utensílios de mesa básicos Definindo a montanha-russa: um acessório doméstico essencial Antes de ...
Read More

-
86-15851089634

-
[email protected]

-
Sala 3110, Edifício 6, Jinrongcheng, Avenida Shiji 5, Distrito de Yandu, Cidade de Yancheng, Província de Jiangsu, China

-
109#, Equipe 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, China, CEP: 224000
- LINKS RÁPIDOS

